World-Class Pharmaceutical Manufacturing
State-of-the-art WHO-GMP facilities equipped with high-speed automated equipment, cleanroom HVAC systems, and zero-contamination protocols.
Advanced Production Units
Dedicated production blocks designed according to US-FDA and EU-GMP cleanroom layout guidelines.
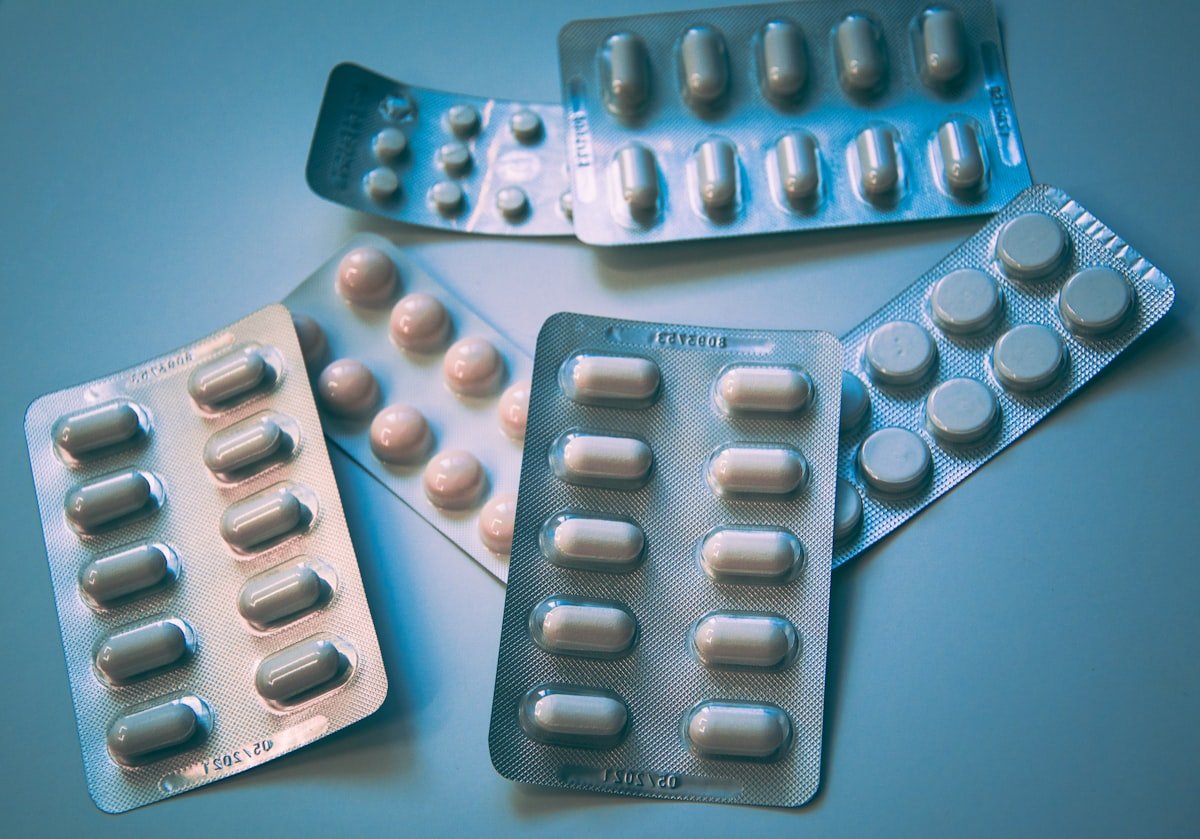
Oral Solid Formulations (Tablets & Capsules)
High-capacity automated Fette compression presses, Auto-coater units, and Bosch capsule filling lines with a capacity of over 1.2 billion tablets and 400 million capsules per annum. Includes dedicated beta-lactam isolation blocks.
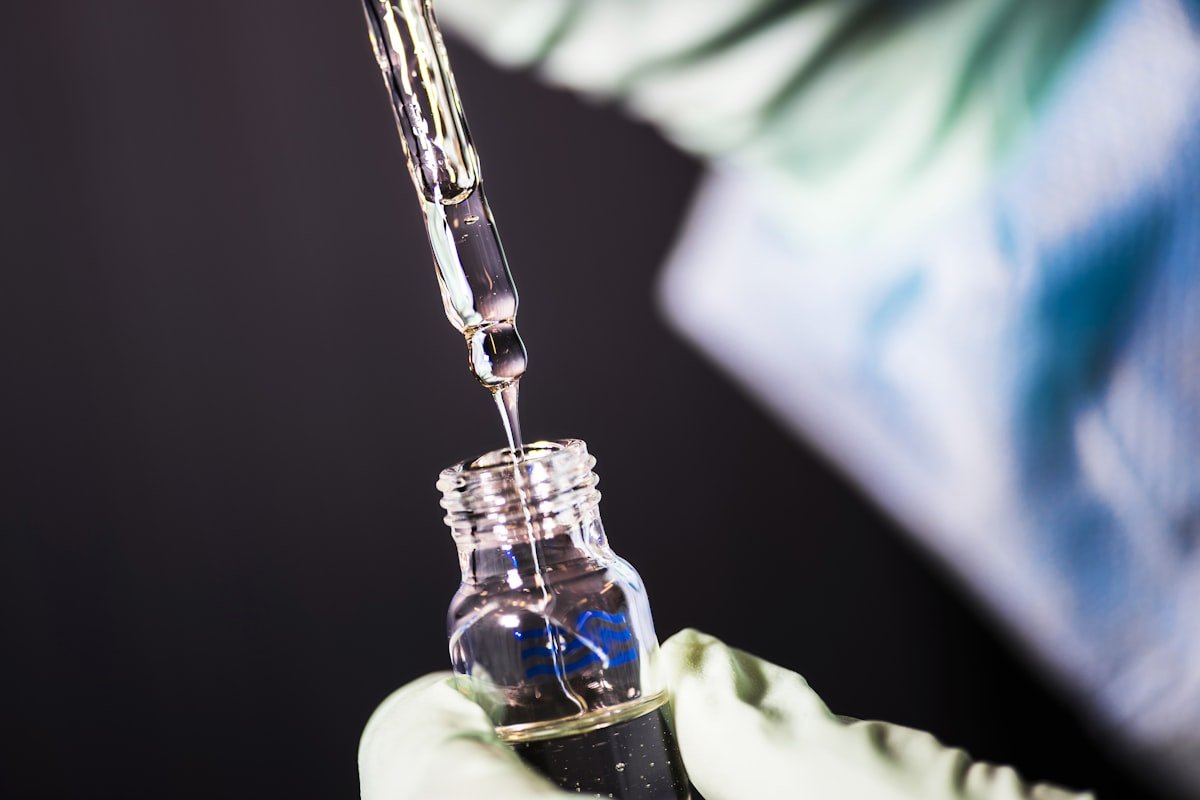
Sterile Liquid & Lyophilized Injectables
Class 100 (ISO 5) aseptic processing suite with isolator containment, automated depyrogenation tunnel, German vial washing machines, and freeze-drying lyophilizers for high-value injectable formulations.
Automated Blister & Serialization Packaging
Integrated high-speed blister and Alu-Alu cartoning lines equipped with high-resolution machine vision cameras for pinhole detection, foil verification, and 2D Data Matrix GS1 serialization.
Cleanroom HVAC & Water For Injection (WFI)
Dedicated Air Handling Units (AHU) with HEPA filtration maintaining strict differential pressure zones. Multi-stage distillation WFI system and purified water loops complying with USP/BP specifications.
Our Manufacturing Process
A standardized 7-step quality flow ensuring total precision from raw material entry to final dispatch.
Raw Materials
Quarantine, vendor verification & API assay testing
Dispensing
Reverse laminar airflow (RLAF) booth weighing
Manufacturing
Granulation, compression, liquid mixing & aseptic fill
Quality Testing
In-process dissolution, friability, microbial & HPLC assay
Packaging
Alu-Alu, Blister, camera vision & 2D serialization
Finished Goods
QA batch release & warehouse quarantine clearance
Dispatch
Temperature-controlled global export shipping